En dampkappet overførselslinje går fra omgivende til 160 C fire gange om dagen. Forskruningsboltene blev tilspændt til specifikation ved idriftsættelse, men ved udgangen af den første uge græder pakningen. Intet er gået løs. Samlingen er simpelthen blevet forkortet med et par hundrededele af en millimeter, da pakning og pakning slapper af under varme, og en flad skive kan ikke følge den bevægelse. En Belleville springdåse.
Denne blanding af kort slaglængde og høj kraft er grunden til, at koniske skiveskiver dukker op på ventilkapper, flangebolte, sædesamlinger og aflastningstrim langt oftere, end de fleste vedligeholdelsesfiler registrerer. At få dem rigtigt kommer ned til en håndfuld dimensioner og to stablingsbeslutninger, og de fleste feltfejl kan spores tilbage til en af dem, der blev sprunget over.
Hvad et Belleville-forår egentlig er
En Belleville-fjeder er en skiveformet trykfjeder dannet som en lav keglestub. Belastet aksialt flader keglen ud: afbøjningen pr. skive er normalt godt under en millimeter, mens kraften, den bærer, er stor i forhold til den højde, den indtager. De fleste industrielle specifikationer følger DIN 2093, som fastsætter dimensionsserien, tykkelsestolerancegrupperne og materialetilstanden.
Fire værdier beskriver delen: ydre diameter, indre diameter, materialetykkelse t og keglehøjde h. Alt andet, inklusive formen på belastningskurven og træthedsadfærden, følger af dem.
Definition: en Belleville-fjeder, også kaldet en kegleskivefjeder eller skiveskive, lagrer elastisk energi ved at udflade en keglestub. Forholdet h/t, keglehøjde divideret med materialetykkelse, bestemmer dens belastnings-afbøjningsadfærd næsten af sig selv.
| Karakteristisk | Belleville skivefjeder | Skrueformet trykfjeder | Flad vaskemaskine |
| Tving i en kort stak | Høj, ofte kilonewton pr. skive | Moderat, kræver fri længde | Ingen |
| Rejser pr. element | Lille, typisk 0,2 til 1,0 mm | Stor, snesevis af millimeter | Nul |
| Typisk fejltilstand | Træthedsrevne, belastningstab efter afslapning | Knækning, permanent sæt | Løsnende, galende |
| Typisk ventildrift | Forskruningsspænding, strømførende sæde, boltede samlinger | Sikkerhedsventil indstillet tryk, aktuator retur | Belastningsspredning under bolthoveder |
Læsning af belastnings-afbøjningskurven, før du vælger et h/t-forhold
H/t-forholdet bestemmer formen på belastnings-afbøjningskurven, og derfor det arbejde, fjederen kan udføre.
Ved h/t nær 0,4 er kurven tæt på en ret linje: en fordobling af afbøjningen fordobler nogenlunde kraften. Det gør størrelsesregningen enkel og passer til boltesamlinger, hvor arbejdsvandringen er lille og kendt på forhånd.
Ved h/t nær 0,75 flader kurven ud gennem midten af sin vandring. Kraften ændrer sig meget lidt hen over et afbøjningsbånd, der kan være flere tiendedele af en millimeter bredt, hvilket er præcis, hvad en spændingsfyldt kirtel ønsker: Pakningen slapper af, skiven tømmes lidt, og belastningen på pakningen forbliver inde i dens tætningsvindue i stedet for at kollapse.
Over ca. 1,3 vender kurven, og skiven får negativ stivhed. Denne adfærd er reel og nyttig i over-center-mekanismer, men det er risikabelt under en bolt: en skive, der klikker igennem, kan vende og miste forspænding i en enkelt termisk udflugt. Når et vedligeholdelsesteam rapporterer, at en stak blev flad uden synlig grund, skal du kontrollere h/t, før du skyder skylden på momentproceduren.
Stabling: Hvordan serier og parallelle konfigurationer ændrer belastning og vandring
Parallel stabling multiplicerer kraften, og seriestabling multiplicerer rejsen, og ingen stak gør begge dele på én gang uden at betale for det i højden.
Indlejret i samme retning opfører n skiver sig som et stivere element: kraften er n gange en enkelt skive, mens bevægelsen forbliver den samme. Skiftende ansigt til ryg rejser de samme n skiver n gange så langt, men bærer kun kraften fra en skive. Kombinerede grupper, to parallelle sæt placeret i serier for eksempel, multiplicerer begge værdier på bekostning af en højere lomme og flere friktionsgrænseflader.
Parallel stak
- Force ganget med antallet af diske
- Rejse lig med én skive
- Nyttig til høj forspænding i en lav lomme
- Friktionen stiger hurtigt med tæller
Series stak
- Rejse ganget med antallet af skiver
- Kraft lig med én disk
- Nyttig til termisk bevægelse og afslapning
- Blødere hastighed, længere installationshøjde
Friktion er den stille variabel. Hver disk-til-skive-grænseflade mister ca. 2 til 5 procent af den nominelle kraft mellem indlæsnings- og aflæsningsslaget, så en 10-diskstak kan vise mærkbar hysterese, og en tør stak kan læses et godt stykke under katalogkurven. Smurte stakke strammer denne spredning, selvom smøremidlet skal være kompatibelt med procesvæsken, hvis fjederen sidder inden for den fugtede grænse.
Hvor Belleville-skiver udfører rigtigt arbejde i ventil- og rørbeslag
I ventil- og rørsamlinger optræder Belleville-fjedre tre steder: boltede samlinger, der opvarmer en cyklus, pakdåser, der skal holde konstant belastning, og sædekomponenter, der har brug for et let, kontinuerligt skub.
- Forskruning og motorhjelm under belastning. En kort stak under hver møtrik holder pakningsspændingen inde i et smalt bånd, når ventilen opvarmes og afkøles. To til fire skiver i serie dækker normalt vandring på en dampventil.
- Flangeboltede samlinger. Termisk ekspansionsmismatch mellem kulstofstålrør og rustfri studs er en klassisk løsnemekanisme, og en skivestabel kompenserer uden behov for en længere stud.
- Sædespænding. I kugle- og butterflyventiler presser en let skive eller bølgefjeder sædet mod lukningen ved lavt differenstryk, hvorefter procestrykket overtager tætningsbelastningen.
- Aktuator og leje forspænding. Kvartalsgearkasser og elektriske aktuatorer bruger små stakke til at fjerne aksialt spil fra drivlinjen.
- Aflastning trim og pilot stadier. Stabiliteten af indstillet tryk afhænger af, at fjederhastigheden forbliver konstant, og nogle pilotdesigns bruger skivestakke, hvor en spiralfjeder ville stå for højt.
Det fejlmønster, der oftest viser sig i højtemperaturkugleventiler, er et sæde, der forsegler koldt og græder varmt. Sædeindsatsen vokser, fjederen under den skal absorbere bevægelsen, og en underdimensioneret eller afslappet fjeder mister kontakttrykket, præcis når processen når temperatur. En ventil bygget til denne pligt bør specificere sædets fjedermateriale og tilgængelig vandring i stedet for at overlade det til en generisk del.
 VATTEN pneumatisk højtemperaturkugleventil Højtemperatur pneumatisk kugleventil med udvidet beslag og varmeafledning, relevant når sædets fjedermateriale og vandring skal passe til termisk bevægelse. Se produkt →
Det samme ræsonnement gælder for metalsiddende kugleventiler i slibende drift, hvor sædefjederen skal overleve termisk bevægelse og partikelindtrængning på samme tid. Vores egen note vedr metalsiddende kugleventiler under ekstreme driftsforhold går mere detaljeret gennem læssestien.
På aflastningssiden er fjederen kalibreringselementet. En fjederbelastet sikkerhedsventil holder kun sit indstillede tryk, så længe fjederhastigheden forbliver stabil, så fjederhuset, dets føringer og eventuelle hjælpeskiveelementer fortjener den samme undersøgelse som sædet og skiven.
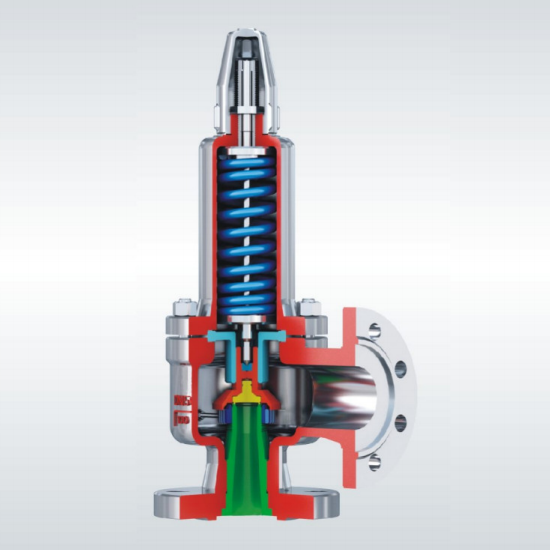 Fjeder fuld løft lukket sikkerhedsventil Fjederbelastet sikkerhedsventil til overtryksbeskyttelse, med A42Y-C og A42Y-P/R servicegrænser og PN/DN dimensionstabeller til valg. Se produkt →
En praktisk regel fra feltarbejde: Hvis samlingen bevæger sig mere end 0,1 mm mellem kold og varm, eller bolten slapper mere end 5 procent af i den første uge, er en almindelig skive den forkerte del, og en kort skivestabel vil normalt fikse det uden at redesigne tappen.
Materialee, finish og tolerancedetaljer, der bestemmer levetiden
Materialekvalitet, kanttilstand og forudindstillet behandling afgør, om en disk overlever en million cyklusser eller revner ved ti tusinde, og de betyder mere end katalogets belastningsværdi.
| Material | Temperatur vejledning | Korrosionsbestandighed | Typisk brug |
| 50CrV4 eller 51CrV4 fjederstål | Op til omkring 250 C med derating | Lav, trænger til belægning | Generelle industrielle bolte og forskruninger |
| 301 rustfri | Op til omkring 200 C | Moderat | Vand, mad og let kemikaliepligt |
| 17-7PH nedbørshærdning rustfri | Op til omkring 350 C | Godt | Høje træthedscyklusser, renere service |
| Inconel X-750 | Op til omkring 600 C | Høj | Damp, udstødning og varm ventil trim |
Fire procesdetaljer bærer det meste af den resterende risiko:
- Kantafrunding, som fjerner det skarpe hjørne, hvor træthedsrevner normalt starter.
- Shot peening, som sætter overfladen i kompression og løfter træthedslivet mærkbart på cykeldele.
- Forindstilling til fast højde, som fjerner restspænding og stabiliserer keglehøjden, før delen afsendes.
- Overfladebehandling, uanset om det er fosfatering, zinkflage eller PTFE, valgt til friktionskontrol lige så meget som til korrosion.
Forudindstilling er ikke valgfri i cykelservice. En skive, der er blevet komprimeret til fast højde én gang, vil holde sin keglehøjde langt bedre end en, der ikke har gjort det, og at springe trinnet over forekommer normalt som flere procent af belastningstabet inden for de første hundrede cyklusser, længe før nogen træthedsrevne er synlige.
En praktisk udvælgelsessekvens
Arbejd fra den belastning samlingen skal holde, ikke fra den nærmeste katalogside.
- Definer belastningsbåndet. Angiv den minimale belastning, som samlingen skal forsegle, og det maksimale, hardwaren kan tåle, og størrelse derefter til midten af vinduet.
- Mål bevægelsen. Termisk ekspansion, pakningsafspænding og krybning bidrager til den vandring, fjederen skal absorbere. Hvis tallet er under 0,2 mm, er en enkelt skive normalt nok.
- Vælg disken og forholdet. Vælg h/t tæt på 0,4 for en forudsigelig hastighed eller tæt på 0,75, når konstant kraft på tværs af bevægelsen betyder mere end stivhed.
- Bestem stakken. Serie til kørsel, parallel for kraft og kombinerede grupper kun når lommehøjden tillader det.
- Tjek stress og miljø. Bekræft, at den beregnede spænding ligger under træthedsgrænsen for materialet ved driftstemperatur, og at plettering eller smøremiddel overlever procesvæsken.
Ofte stillede spørgsmål
Er Belleville skiver og skivefjedre det samme?
Ja. Belleville-skive, kegleskivefjeder og tallerkenfjeder beskriver alle den samme keglestub, og den tyske standard DIN 2093 bruger betegnelsen Tellerfeder. Navngivning varierer efter region og leverandørkatalog, men dimensioner og belastningsadfærd følger de samme regler.
Kan stabling hæve både last og rejse på én gang?
Ikke med de samme diske i en simpel stak. Parallelle grupper multiplicerer kraft og seriegrupper multiplicerer bevægelser, så at hæve begge kræver kombinerede grupper og en højere lomme. To parallelle par placeret i serie, for eksempel, fordobler begge værdier sammenlignet med en enkelt skive, ved fire gange den installerede højde.
Hvor meget friktion er normalt i en stak?
Omtrent 2 til 5 procent af den nominelle kraft pr. grænseflade på en tør stak, hvilket viser sig som en forskel mellem læsse- og aflæsningskurven. Smøring reducerer spredningen, og effekten er lille nok for de fleste boltesamlinger, når den først er taget med i beregningen i stedet for at blive opdaget under brug.
Skal skivefjedre efterspændes efter montering?
Sjældnere end flade skiver, men den første varmecyklus flytter stadig tingene. Kontroller boltbelastningen én gang, efter at systemet har nået driftstemperatur og igen efter den første uge; en forudindstillet stak af korrekt størrelse holder normalt inden for et par procent fra da af.